师资库首页
生产管理

AI赋能:企业精益效率改善与提升

行业趋势驱动:工业从 1.0 向 4.0 迭代,AI、工业互联网、数字孪生等技术普及,生产模式从精益生产向智能制造升级,企业需紧跟技术浪潮,打通 “AI + 精益” 融合路径;​

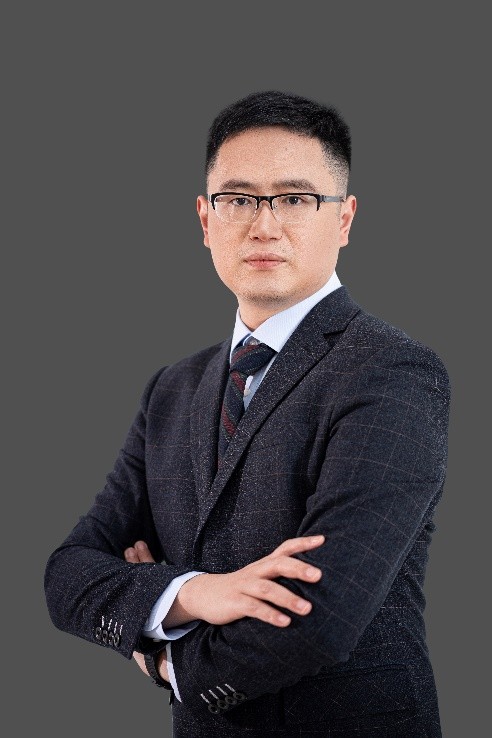
郭伟明
授课讲师
郭伟明
智能制造与精益生产专家
讲师详细介绍 →

课程背景BACKGROUND

行业趋势驱动:工业从 1.0 向 4.0 迭代,AI、工业互联网、数字孪生等技术普及,生产模式从精益生产向智能制造升级,企业需紧跟技术浪潮,打通 “AI + 精益” 融合路径;​

企业痛点凸显:多数企业存在效率量化不足(OPE/OEE 核算不清晰)、生产浪费严重(七大浪费难识别)、AI 工具不会用(如 DeepSeek 等软件选品与提示词设计无方法)、快速切换与低成本自动化落地难等问题,导致成本高、交付慢、竞争力弱;​

实际需求迫切:企业急需通过精益改善降本增效,同时借助 AI 赋能生产排程、设备维护、质检等环节,建立标准化效率管理体系,适应柔性生产与市场竞争需求。

课程安排ARRANGEMENT

课程时长
2-3天,6小时/天
适用对象
制造业中高层管理人员(总经理、经理、厂长、主任等);生产、质量、设备、财务、工程技术人员等
授课方式
课程讲授65%,实践演练、案例分析及小组研讨35%

课程收益BENEFITS

掌握精益管理核心体系(含五大原则、OPE/OEE量化逻辑),构建精益运营管理框架,精益落地组织体系建设(如全员改善推进机制)
倡导精益生产文化(含浪费识别与改善思维),制定精益改善实施制度(如改善流程规范),有效推行精益改善活动(如八大浪费梳理、OEE提升研讨)
树立“AI+精益”全新管理思维(含智能技术应用逻辑),积极推进生产管理变革,给出活动模板工具表单(如OEE计算表、标准作业票、SMED步骤表)
生产作业流程深度分析(含工艺/流程/管理事务分析),认知增值与非增值活动(如无效动作、过度加工),降本增效彻底排除浪费(如通过LCIA优化动作浪费)
直击现状实质问题(如设备效率低、生产周期长、AI工具不会用),给出系统解决方法(如预测性维护、DeepSeek辅助改善),输出问题分析思维导图
AI大数据精准分析(含DeepSeek工具应用、设备故障数据研判),制定项目改善举措,落实企业全面成本管理(如料效/机效成本管控)
构建卓越运营管理体系(含全价值链覆盖),全价值链全员参与(如一线员工改善、跨部门流程优化),推行流程再造系统改善(如产线布局精益化、标准作业升级)
精益变革增值改善(含AI赋能精益落地、效率量化提升),提升企业经营效益(如OEE达世界级标准、生产周期缩短),达成企业经营管理目标(如成本降低、交付提速、竞争力增强)
课程大纲OUTLINE

  • 一、现代工业生产的发展
  • 1. 工业技术的发展
  • 1)工业1.0到工业4.0发展简介
  • 2)工业4.0之躯:工业互联网概述
  • 3)工业4.0之魂:AI人工智能概述
  • 2. 生产模式的发展
  • 1)手工生产
  • 2)大量生产
  • 3)精益生产
  • 4)敏捷制造
  • 5)智能制造
  • 一、Deepseek时代的基础知识
  • 1. 智能时代的哲学逻辑
  • 2. AI\BI的设计底层逻辑
  • 3. 算法、算力、云的正确理解和DeepSeek的关系
  • 4. 算法、算力与云AIoT、数字孪生、知识图谱等先进技术
  • 5. DeepSeek/kimi/千义/豆包等软件的正确选择
  • 6. 理性推理软件和通用推理软件的优缺点
  • 7. 理性推理软件和通用推理软件的过程关键原则
  • 8. 编辑提示词技巧——角色/任务/要求/事例
  • 9. 编辑提示词技巧——ABCD法则
  • 二、AI技术的核心应用
  • 1. 智能决策:生产排程优化(APS系统)
  • 2. 预测性维护:设备故障预警(准确率>92%)
  • 3. 视觉质检:缺陷识别效率提升20倍
  • 4. 工艺优化:深度学习驱动参数自适应
  • 案例分析:如何巧问DeepSeek
  • 实操练习:DeepSeek小组提问
  • 一、精益管理概述
  • 1. “精益”释义
  • 2. 精益生产概念
  • 3. 精益生产起源
  • 4. 精益生产五大原则
  • 1)价值
  • 2)价值流
  • 3)流动
  • 4)拉动
  • 5)尽善尽美
  • 5. 精益与工厂
  • 1)场地(坪效):每平方米的产出/产值
  • 2)时间(L.T):生产周期时长
  • 3)资金(钱效):库存周转率/现金周转率
  • 4)人员(人效):人员整体生产效率/OPE
  • 5)材料(料效):原材料利用率
  • 6)设备(机效):设备整体生产效率/OEE
  • 6. 精益与经营
  • 1)以客户需求为中心,为客户创造价值
  • 2)以奋斗者为本,为员工价值实现
  • 3)为股东赢利,帮投资人创造价值
  • 一、丰田的竞争力的思考
  • 1. 产品的制造方法:设计、研发、工艺、作业过程
  • 2. 工作的推进方法:流程是如何管理的、质量管理流程
  • 3. 采购管理流程、计划排程流程、问题解决
  • 4. 管理的运转方法:组织、分工、权责、考评等
  • 5. 人的活用方法:解决问题的方法、多能工
  • 6. 物的流动方法:布局方式、批量流动方式
  • 案例分享:AI赋能,排版提升“料效”、设备自诊断预测性维护提升“机效”
  • 案例:用DeepSeek工具协助做设备维护与设备OEE改善
  • 一、精益效率改善的层次与方法1. 工厂的效率提升活动——IE 改善
  • 1)设备生产率(OEE)的提升
  • 2)冲压加工工序生产率提升
  • 3)组装工序生产率提升
  • 4)LCA(Low Cost Automation)
  • 3. 品质改善
  • 1)材料利用率的提升
  • 2)一次合格率(FTT)的提升
  • 3)人为错误的降低(防错法)
  • 4. LT 库存削减
  • 1)缩短 LT・快速换型改善
  • 2)缩短 LT・顺序排产
  • 5. 精益效率与成本改善的四种方法
  • 1)单价与使用量的降低
  • 2)增产时提高设备生产率、固定费用降低
  • 3)通过流动生产排出损耗
  • 4)低成本工厂排产
  • 案例解析:大野对丰田管理的解释
  • 一、浪费的概念
  • 1. 浪费的定义
  • 2. 附加价值的认识
  • 3. 对活动与劳动的思考
  • 4. 浪费识别方法
  • 1)望远镜:整个流程
  • 2)放大镜:整个工厂
  • 3)显微镜:每个细节
  • 案例解析:医院看不的故事
  • 结论:一个好的流程才会产生一个好的结果,创建总体流程的优化;问题发生了,不要听一面之词,把整个流程图绘制出来,进行分析,找出瓶颈和浪费
  • 5. 制造系统的七大浪费的诞生
  • 二、七大浪费
  • 视频案例解析:烤面包
  • 1. 过量生产
  • 2. 库存过多
  • 3. 搬运浪费
  • 4. 不良缺陷
  • 5. 无效动作
  • 6. 等待浪费
  • 7. 过度加工
  • 第八大浪费:“管理浪费”
  • 实战演练:请参考并结合企业实际梳理八大浪费清单,分组研讨并发表
  • 三、七大浪费的改善
  • 1. 浪费可见化(可视化、显现化)
  • 2. 浪费改善的顺序
  • 1)把握生产状态的浪费情况
  • 2)思考浪费的原因
  • 3)构思能够消除浪费的最有效方法
  • 4)立即实施改善
  • 5)边尝试,边制作小工具
  • 6)确定能够固化下来方法、Follow-up
  • 一、生产效率概述
  • 1. 效率概述
  • 2. 生产效率定义
  • 3. 生产效率及相关指标的公式计算与换算
  • 3. 工厂人效、机效评测
  • 1)人效OPE:工厂整体人员生产效率
  • 2)机效OEE:工厂整体设备生产效率
  • 二、OPE概述(工厂整体人员生产效率)
  • 1. OPE解读
  • 2. OPE时间架构
  • 1)无排配:一天中没有出勤的时间
  • 1)停线损失:稼动效率
  • 2)效率损失:作业效率
  • 合格品出数x产品标准时间
  • 合格品出数x产品标准时间
  • 人力投入总工时
  • 人力投入总工时
  • 例题分析:车间整体人员生产效率(OPE)优化,实例讲解
  • 案例解析:XX企业效率提升200%的现状、分析、改善、核算过程
  • 三、OEE概述(工厂整体设备生产效率)
  • 1. OEE解读
  • 2. 稼动时间的设定
  • 1)设备为主的制程
  • 2)以人为主的制程
  • 合格品出数x产品标准时间
  • 合格品出数x产品标准时间
  • 人力投入总工时
  • 人力投入总工时
  • 4. OEE时间架构
  • 5. OEE相关概念介绍与计算
  • 例题讲解:OEE计算试题分析,实例讲解
  • 6. 世界级OEE标准85%
  • 现场互动:结合学员生产场景实际,脑力激荡,分析如何提升设备OEE?
  • 试题计算:现场学员练习计算工厂整体设备生产效率,结合世界级OEE标准提出改善先后顺序
  • 课堂练习:现场学员练习分析OEE改善方式
  • 工具:改善提升框架图
  • 案例解析:瓶颈约束改善案例
  • 案例解析:加工行业效率提升案例
  • 案例解析:流程行业效率提升案例
  • 案例解读:推进开展计划
  • 四、LOB与生产单元设计
  • 1. 生产单元及结构
  • 1)生产单元的四个维度
  • ——空间维度、转变维度、组织维度、资源维度
  • 3)作业单元的结构
  • ——生产布局、线边物料、产线平衡、工装治具、员工训练
  • 2. LOB线平衡
  • 提问:平衡率计算发表
  • 3. 生产线平衡分析方法
  • 1)识别瓶颈岗位
  • 2)作业岗位工时测定
  • 3)建立山积表
  • 4)工时测定分析
  • 5)生产线平衡分析的具体推进
  • a确定对象与范围
  • b用作业分析把握现状(作业步骤)
  • c测定各工程的净时间(正常作业时间)
  • d制作线平衡表图表
  • e计算平衡
  • f分析结果,制定改善方案
  • 6)改善瓶颈岗位
  • 课堂计算:根据以上产线数据,计算平衡率
  • 练习与讨论:怎么测量所需时间
  • 游戏互动:LOB平衡游戏:纸牌接龙
  • 4. B值、F值的定义与计算
  • 视频&案例解析:离散加工行业产线平衡率
  • 案例解析:流程设备行业产线平衡率
  • 案例练习:现场计算分析,用DeepSeek进行LOB线平衡分析、罗列改善方向
  • 5. 生产单元布局设计
  • 1)传统型布局
  • 2)精益型布局
  • 6. 产线布局的要点
  • 1)使物料搬运成本最小化
  • 2)空间的有效利用
  • 3)劳动力的有效利用
  • 4)消除瓶颈环节
  • 5)便于信息沟通
  • 视频&案例解析:产线布局效率提升
  • 7. 生产单元改良及标准化
  • 视频&案例解析:产线布局效率提升
  • 一、程序分析
  • 1. 程序分析概述
  • 2. 程序分析具体推进的三大模块
  • 1)工艺程序分析
  • 2)流程程序分析
  • 3)管理事务分析
  • 二、时间分析(工时标准测定)
  • 1. 时间研究概述
  • 2. 时间研究方法
  • 1)直接法:对作业直接测定的方法
  • 2)合成法:利用已有资料进行推断的方法
  • 3. 时间研究的步骤
  • 1)选择:选择需要研究的工作
  • 2)记录:记录全部工作环境、作业方法和工作要素的有关资料
  • 3)考查:考查全部记录材料和细目
  • 4)测定:选用适当的时间研究方法,测定各项作业的时间;标准工时的测定
  • 互动练习:根据视频测定标准工时
  • 案例解析:时间分析
  • 实操演练:工时测量
  • 三、操作分析
  • 1. 操作分析概述
  • 2. 操作分析的具体实施三大模块
  • 1)人-机操作分析
  • 视频案例:企业人机分析视频
  • 2)联合操作分析
  • 3)双手操作分析
  • 案例解读:双手操作与手元化
  • 四、动作分析
  • 1. 动作经济原则
  • 2. 发现可优化动作
  • ——利用动作品质点检表寻找“浪费动作/单元
  • 案例实操:用DeepSeek进行人机作业分析
  • 案例实操:用DeepSeek对案例统计进行流程分析
  • 一、标准化作业基础认知
  • 1. 标准化作业概述
  • 标准作业小游戏:画猪
  • 2. 标准化作业实施的前提条件
  • 3. 标准化作业三要素
  • 1)节拍时间(Takt Time)和循环时间(Cycle Times)
  • 2)作业顺序:操作人员动作顺序,好与坏对比案例
  • 3)标准手持:标准在制品量设置,含案例与实战演练
  • 二、标准化作业实践
  • 1. 观测时间:时间观察表填写案例
  • 2. 制作工序能力票:工序能力表填写案例
  • 案例:产线标准作业动画解读
  • 3. 设备周期分析
  • 4. 制作作业组合票:作业组合票填写案例
  • 5. 制作标准作业票
  • 三、标准作业的实施步骤
  • 1. 确定节拍(TT、单个产品工序作业循环时间)
  • 2. 计算工序能力,制作工序能力表
  • 3. 编排标准作业组合票,确定作业顺序
  • 4. 确定工序间产品标准持有量
  • 5. 制作标准作业票(现场产线案例)
  • 6. 编制SOP(作业要领书与标准作业书,含现场填写案例)
  • 7. 平衡分析图应用
  • 四、标准作业主要工具
  • 1. 时间观测用纸、工序能力表
  • 2. 标准作业组合票、标准作业票
  • 3. 标准作业要领书、标准作业指导书(含编制作业指导书案例)
  • 案例解读:企业系统推进标准作业案例
  • 案例解读:日资企业标准作业
  • 案例:用DeepSeek工具对现有标准作业内容进行改善
  • 一、SMED快速切换
  • 1. 如何理解SMED
  • 视频解读:快速切换生活中的应用
  • 2. 传统切换活动的十个步骤
  • 1)机台停机
  • 2)旧产品零部件撤离现场
  • 3)换模人员和工具准备
  • 4)清洁机台和模具
  • 5)拆卸旧模具
  • 6)搬运新模具及检查保养
  • 7)装调新模具
  • 8)通知前工序准备新零部件试产
  • 9)搬运新零部件准备生产
  • 10)运行调整
  • 3. SMED的四大优点
  • 1)灵活生产
  • 2)快速交付
  • 3)优良品质
  • 4)高效生产
  • 4. SMED的基本法则
  • 1)事前准备
  • 2)并行操作:指两人以上共同切换作业
  • 3)双脚勿动:主要靠手,减少脚的走动、移动
  • 4)使用专用的工夹夹具,一切从简:提高效率
  • 5)与“螺丝”不共戴天:拧螺丝费时间,可考虑用其它固定方法
  • 6)缩短调整时间
  • 5. 实施SMED的步骤
  • 步骤一:现场观察并记录切换流程
  • 步骤二:分析记录的时间与浪费
  • 步骤三:区分内部与外部切换活动
  • 步骤四:分析切换动作与方法
  • 步骤五:将内部作业转为外部作业
  • 步骤六:优化组合内外部作业顺序(ECRS)
  • 步骤七:试验并改进新方法
  • 步骤八:练习及实施完善后新操作标准
  • 视频&案例:SMED快速切换在不同行业的应用解析
  • 现场讨论发表:你所在公司,那些场景可以应用SMED快速切换技术
  • 案例:用DeepSeek工具协助进行SMED快速切换分析及改善
  • 二、LCIA低成本自働化
  • 1. 低成本自働化含义
  • 2. 低成本自働化价值
  • 视频案例:LCIA产线应用解析(操作与物料)
  • 视频案例:Cannon佳能应用案例解析
  • 3. 低成本自働化八大机构与八大动力
  • 动画案例:八大动力机构与中国传统结构
  • 4. 低成本自働化在不同行业的应用
  • 现场解读:AI在各行业的应用与开发
  • 培训结束:现场互动交流
  • 合影留恋

预约郭伟明老师讲授《AI赋能:企业精益效率改善与提升》

专业团队为您对接讲师档期与报价

郭伟明老师其他主讲课程

同一套实战方法论

AI赋能:TPM全面设备管理能力提升
随着工业化进程的不断进步,机器代替人工的时代已经来临,国内外企业都在智能化和专业化这个制高点上竞争,智能工厂的建设离不开
查看课程大纲 →
AI赋能:智能时代精益班组建设
AI技术正深度重构制造业班组管理场景:从AI视觉质检替代传统人工筛查、AI预测性维护降低设备停机风险,到数字孪生优化班组
查看课程大纲 →
AI赋能:精益降本增效卓越运营管理提升
当前,全球制造业正处于从工业3.0向工业4.0深度迈进的关键阶段,工业技术历经1.0蒸汽时代、2.0电气时代、3.0自动
查看课程大纲 →
QCC品管圈运营及七大QC工具运用实训
在市场竞争日趋激烈的当下,企业需同时兼顾产品服务质量与运营效率,却常面临 “质量与效率难以平衡且协同提升” 的核心挑战。
查看课程大纲 →
产销平衡:SCM供应链管理
供应链管理,指使供应链运作达到最优化,以最少的成本,令供应链从采购开始,到满足最终客户的所有过程。工厂运营时常会出现计划
查看课程大纲 →
卓越现场——5S目视化管理提升
在市场竞争白热化与行业标准持续升级的双重压力下,企业现场管理已成为决定其生存发展的关键因素。如今,客户不再局限于考察产品
查看课程大纲 →
零缺陷——TQM精益质量管理实务
在全球化竞争日益激烈的市场环境下,产品质量已成为企业核心竞争力的关键要素。消费者对品质的要求愈发严苛,企业不仅要满足基本
查看课程大纲 →
微信
扫码添加

添加罗老师微信

联系我们

感谢您对优师堂的关注,请致电或加微信联系我们

联系电话/微信:13590361178 联系人:罗老师

罗老师微信二维码

微信扫码,快速咨询